Kontinuierliche Synthese von Empagliflozin über Mikrokanäle: temperaturkontrollierte Bildung von C-glykosidischen Bindungen bei niedrigen Temperaturen, Reaktionszeit verkürzt auf Sekunden bis Minuten, Reinheit bis zu 99 %

Kontinuierliche Synthese von Empagliflozin über Mikrokanäle: temperaturkontrollierte Bildung von C-glykosidischen Bindungen bei niedrigen Temperaturen, Reaktionszeit verkürzt auf Sekunden bis Minuten, Reinheit bis zu 99 %

Zusammenfassung

Die Empagliflozin-Synthese umfasst die C-glykosidische Bindungsknüpfung, die Kontrolle der Reaktion bei niedrigen Temperaturen und die stereoselektive Reduktion. Temperatur, Mischung und Verweilzeit bestimmen Selektivität und Produktqualität. Kontinuierlich betriebene Mikrokanalreaktoren verbessern den Wärme- und Stofftransport durch Mikroskaleneffekte und ermöglichen eine präzise Einstellung der Verweilzeit, wodurch die Prozessintensität dieser Schritte gesteigert werden kann.
Kontinuierliche Synthese von Empagliflozin über Mikrokanäle: temperaturkontrollierte Bildung von C-glykosidischen Bindungen bei niedrigen Temperaturen, Reaktionszeit verkürzt auf Sekunden bis Minuten, Reinheit bis zu 99 %

Kontinuierliche Synthese von Empagliflozin über Mikrokanäle: temperaturkontrollierte Bildung von C-glykosidischen Bindungen bei niedrigen Temperaturen, Reaktionszeit verkürzt auf Sekunden bis Minuten, Reinheit bis zu 99 %


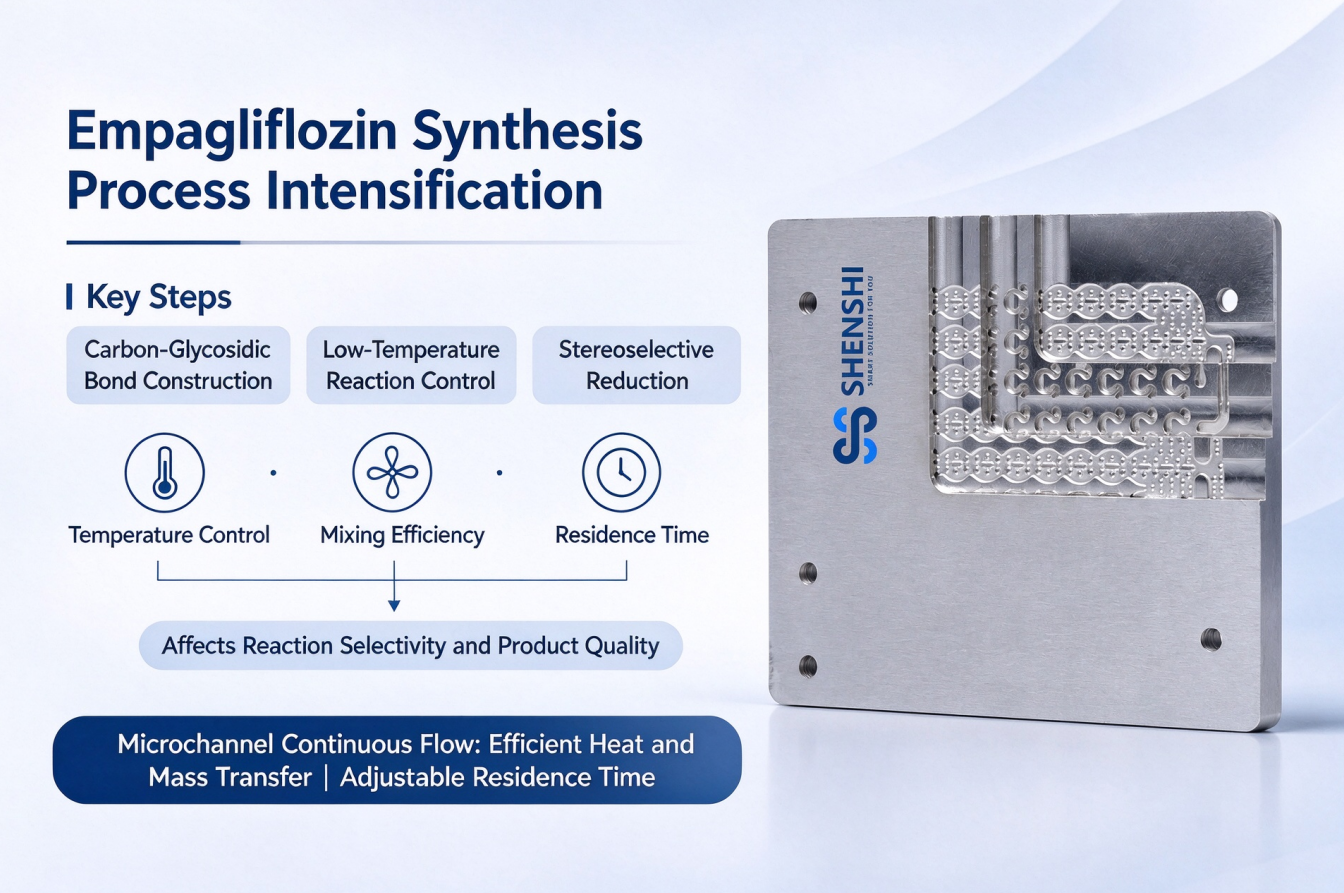
Die Synthese von Empagliflozin umfasst Schlüsselschritte wie den Aufbau der C-glykosidischen Bindung, die Reaktionskontrolle bei niedrigen Temperaturen und die anschließende stereoselektive Reduktion. Bei Reaktionen dieser Art beeinflussen Temperaturkontrolle, Mischeffizienz und Verweilzeit direkt die Selektivität und Produktqualität. Kontinuierlich betriebene Mikrokanalreaktoren verbessern den Wärme- und Stofftransport durch den Größeneffekt der Mikrokanäle und ermöglichen die präzise Steuerung der Verweilzeit. Dies bietet einen Weg zur Prozessintensivierung der relevanten Schritte.
Bild

I. Empagliflozin und seine synthetischen Eigenschaften


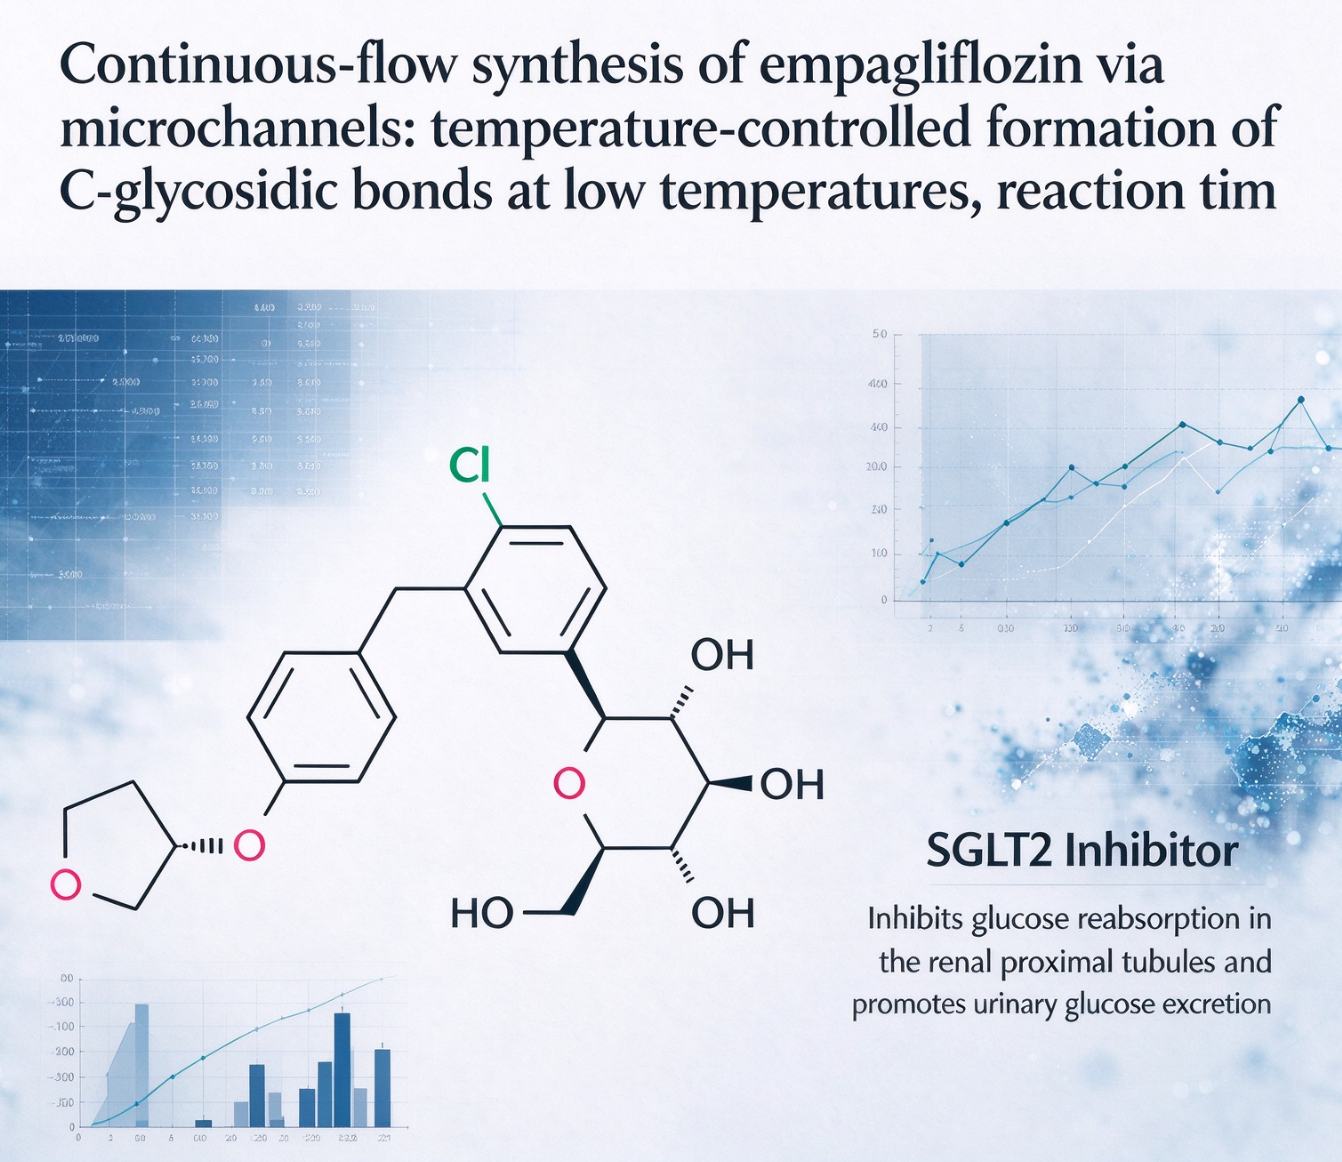
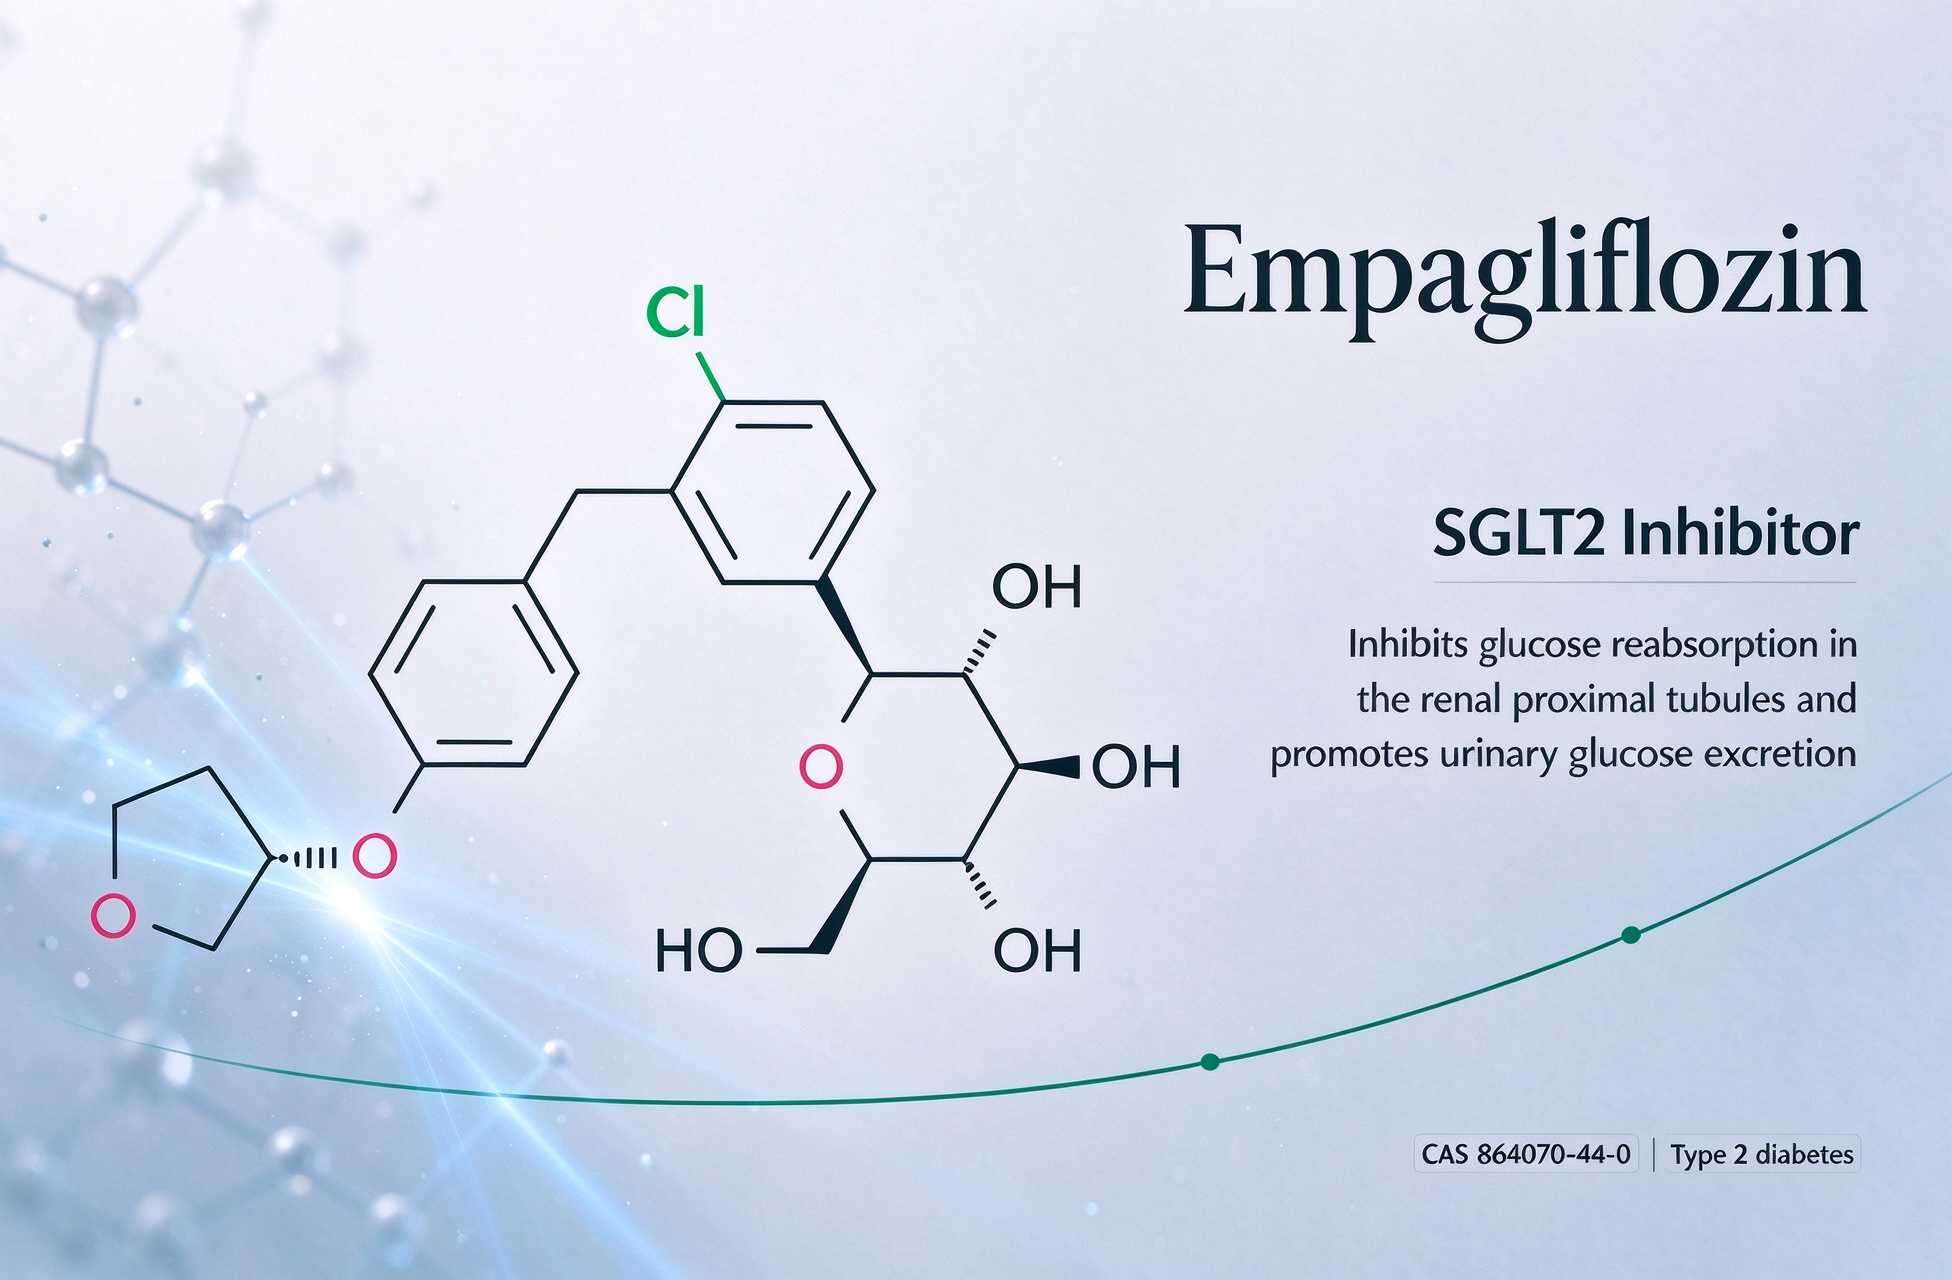
Empagliflozin (chemische Formel C₂₃H₂₇ClO₇, CAS-Nr. 864070-44-0) ist ein Natrium-Glukose-Cotransporter-2-Hemmer (SGLT2-Hemmer) und wird oral zur Behandlung von Typ-2-Diabetes eingesetzt. Es hemmt die Rückresorption von Glukose in den proximalen Nierentubuli, fördert die Glukoseausscheidung über den Urin und trägt so zur Senkung des Blutzuckerspiegels bei.

Der Schlüssel zur Synthese liegt in der Verknüpfung des Arylfragments mit dem Glycosylfragment, um die gewünschte C-glycosidische Bindung herzustellen und die erforderliche Stereokonfiguration zu erzielen. Schritte mit metallorganischen Reagenzien reagieren empfindlich auf Temperatur, Zugabereihenfolge und Mischbedingungen. Die größte technische Herausforderung besteht darin, ob die Herstellung der C-glycosidischen Bindung bei niedrigen Temperaturen innerhalb eines kontrollierbaren Temperaturfensters und unter definierten Mischbedingungen stabil ablaufen kann.

II. Technische Engpässe des traditionellen Batch-Reaktorverfahrens

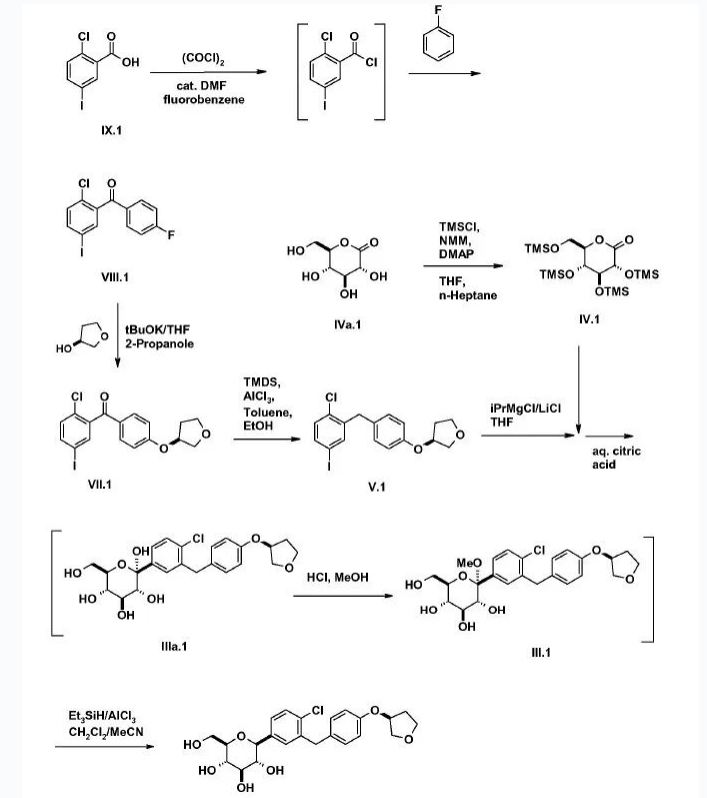
Die gängige Batch-Synthese von Empagliflozin erfolgt konvergent: Zwei Hauptfragmente des Wirkstoffs werden separat hergestellt, anschließend über eine zentrale Kupplungsreaktion verknüpft und durch verschiedene Funktionalisierungen zum Endprodukt gebracht. Der kritischste und anspruchsvollste Schritt im gesamten Syntheseweg ist die Bildung der zentralen C-glykosidischen Bindung bei niedriger Temperatur mithilfe eines Organolithium- oder Grignard-Reagenz. Die wichtigsten Schritte sind:

1. Aufbau des Glycosyl-Donors: D-Gluconolacton wird mit einer Trimethylsilyl(TMS)-Gruppe geschützt, um das hochaktive 2,3,4,6-Tetra-O-trimethylsilyl-D-glucono-1,5-lacton zu erhalten.

2. Aufbau des Aglykonfragments: Ausgehend von 2-Chlor-5-iodbenzoesäure wird das Aryliodid-Zwischenprodukt mit einer Tetrahydrofuran-Ring-Seitenkette durch Friedel-Crafts-Acylierung, Reduktion, nukleophile Substitution und andere Reaktionen hergestellt.

3. Schlüsselkupplungsreaktion (Tieftemperaturbetrieb): Unter kryogenen Bedingungen (z. B. -78 ℃ bis -60 ℃ ) und Schutzgasatmosphäre wird eine starke Base wie n-Butyllithium (n-BuLi) eingesetzt, um mit dem Aryliodid einen Halogen-Metall-Austausch durchzuführen und so das reaktive Arylmetall-Zwischenprodukt zu erzeugen, das dann mit dem Glycosyl-Donor unter Bildung der C-glycosidischen Bindung reagiert.

4. Weiterverarbeitung und Entschützung: Das Addukt wird methyliert, stereoselektiv mit Triethylsilan (Et₃SiH) zusammen mit Bortrifluorid-Diethyletherat (BF₃·OEt₂) oder Aluminiumtrichlorid (AlCl₃) reduziert und anschließend entschützt und gereinigt, um hochreines Empagliflozin zu erhalten.
Bild

Dieser Prozess weist drei wesentliche technische Engpässe auf:
  • Ultratieftemperaturreaktion mit schwieriger Temperaturkontrolle: Der Schlüsselschritt der Empagliflozin-Synthese – die Einführung einer Glucosylgruppe über eine C-glykosidische Bindung in para-Position des Benzolrings – erfordert üblicherweise eine extrem niedrige Temperatur, um die Reaktionsgeschwindigkeit zu regulieren. Batch-Reaktoren weisen geringe Wärmeübertragungsraten auf. Eine unzureichende Temperaturkontrolle kann leicht zu einem raschen Temperaturanstieg und damit zu einer unkontrollierten Reaktion führen.
  • Ungleichmäßige Materialmischung : Mechanisches Rühren führt nicht zu einer ausreichenden Durchmischung, was eine geringe Rohstoffumwandlung, vermehrte Nebenprodukte sowie eine verminderte Ausbeute und Reinheit zur Folge hat.
  • Lange Reaktionsdauer : Mehrstufige Reaktionen dauern oft mehrere Stunden bis über zehn Stunden, was zu langen Zyklen, hohem Energieverbrauch und begrenzter Produktionskapazität führt.
Bild

III. Kontinuierliches Mikrokanalsystem
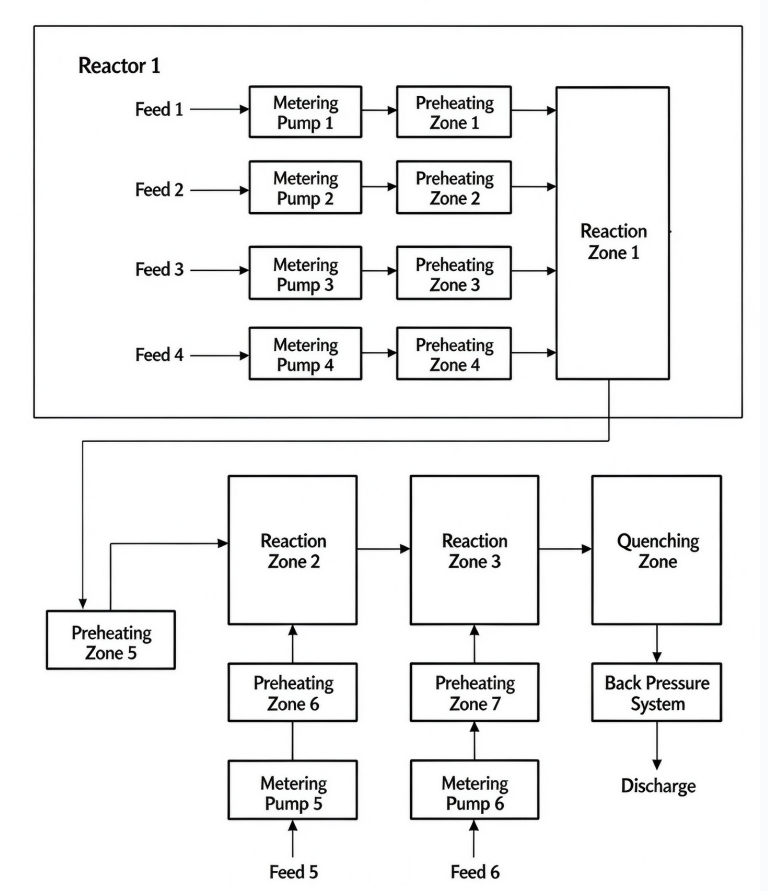
Das Kernstück eines kontinuierlich betriebenen Mikrokanalreaktors beruht auf Wärmeübertragung mit einer hohen spezifischen Oberfläche, Durchmischung durch kurze Diffusionswege und präzise einstellbarer Verweilzeit, um Reaktionen, die eine extrem niedrige Temperaturkontrolle erfordern, in einen stabileren und besser planbaren Betriebsbereich zu bringen.

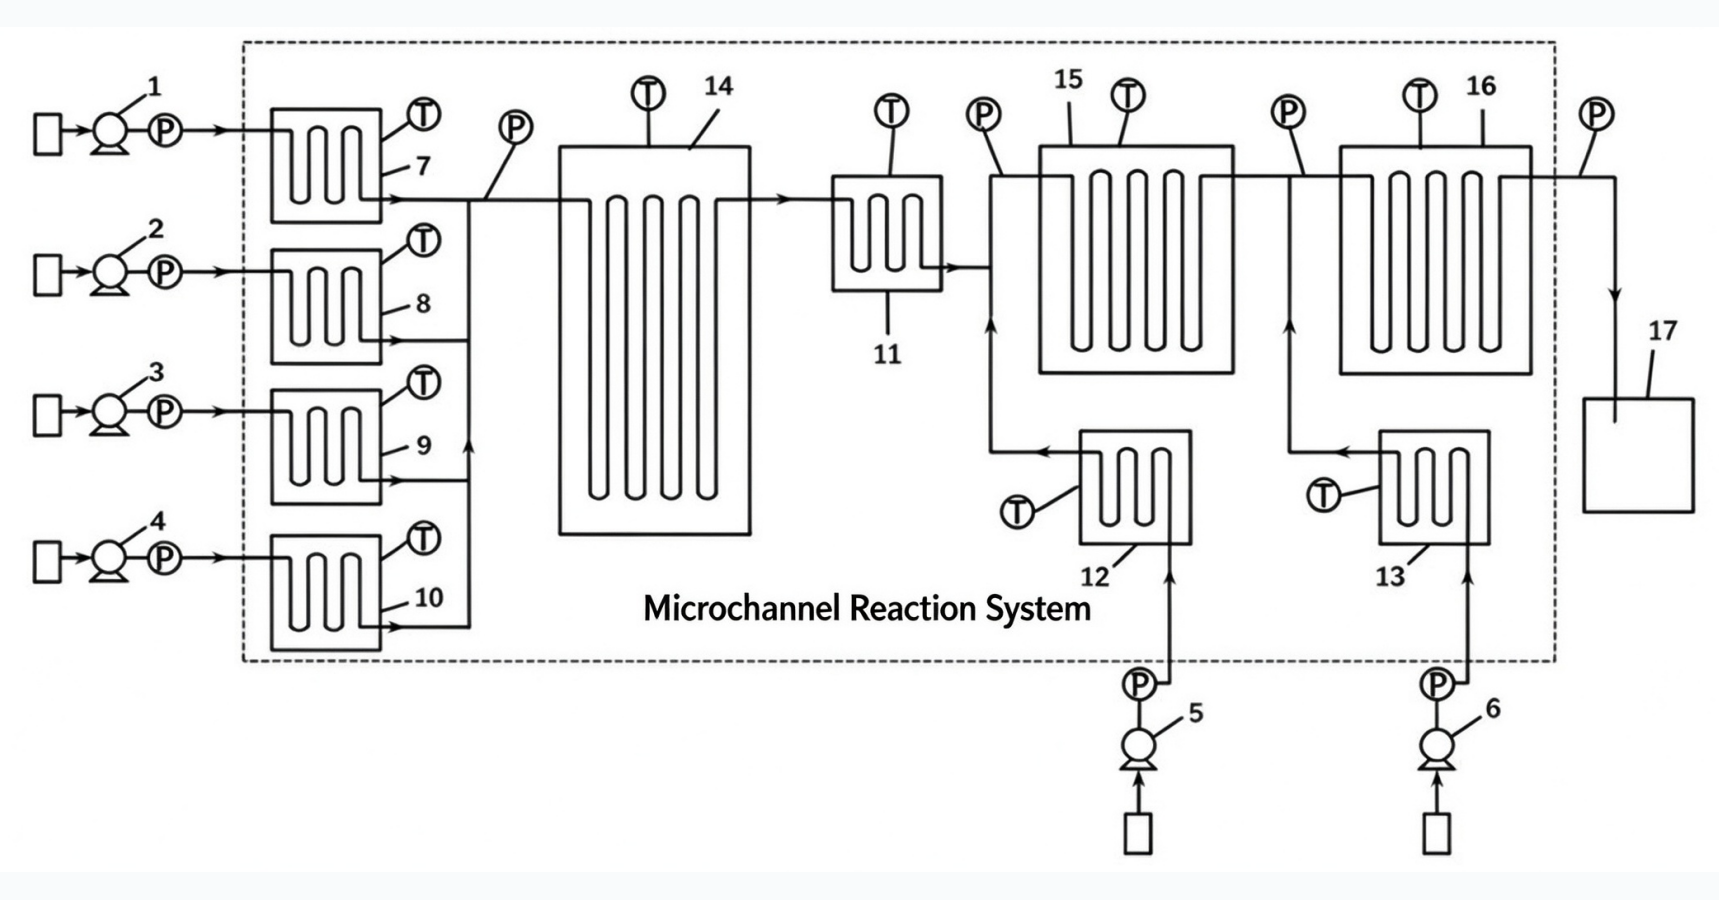
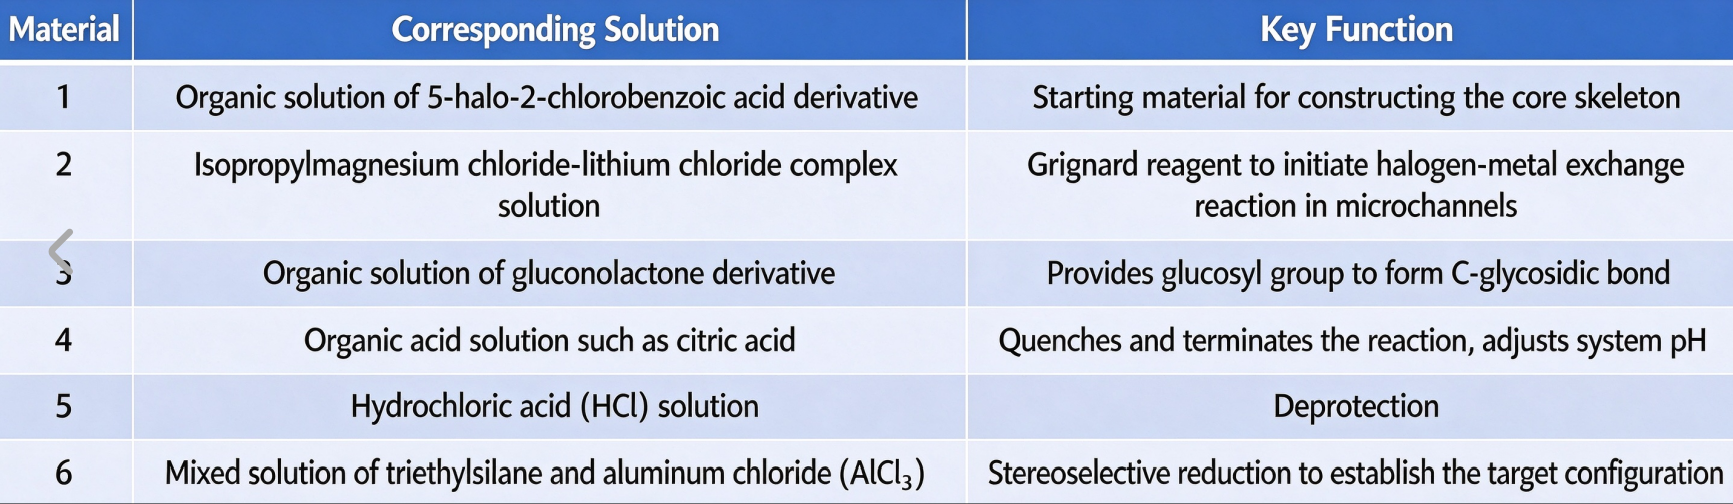
In einem spezifischen kontinuierlichen Durchflussverfahren werden die Materialien entsprechend den Prozessfunktionen in mehrere unabhängige Zufuhrströme unterteilt, wie z. B. metallorganische Reagenzien, Glycosyl-Donoren, Quench-Säuren, Deprotektionssäuren und Reduktionssysteme, die separat über Dosierpumpen in das Mikrokanalreaktorsystem eingespeist werden.

Bild


Nach dem oben beschriebenen Geräteverfahren lässt sich die Reaktion in drei Phasen zusammenfassen.
1. Halogen-Metall-Austausch und nukleophile Addition
Material 1 und Material 2 werden mittels eines statischen Mischers gründlich vermischt und anschließend in Mikrokanalreaktor I geleitet, um ein aktives Zwischenprodukt zu erzeugen. Dieses Zwischenprodukt wird weiter mit Material 3 vermischt und in Mikrokanalreaktor II eingeführt, wo in der nachfolgenden Reaktionszone die nukleophile Addition zur Knüpfung der C-glykosidischen Bindung erfolgt.
2. Abschrecken und Entschützung
Die Reaktionslösung wird in der Quenchzone mit Material 4 (organische Säure) vermischt, um die Reaktion zu stoppen, und reagiert dann mit Material 5 (Salzsäure), um die Glucose-Schutzgruppen zu entfernen.
3. Stereoselektive Reduktion
Die Reaktionslösung wird mit Material 6 (Triethylsilan/Aluminiumtrichlorid) vermischt und gelangt in den Mikrokanalreaktor III, um eine stereoselektive Reduktion zu erreichen, wodurch hochreines Empagliflozin-Produkt entsteht.

Bild

Wichtigste technische Effekte:

  • Die Reaktionszeit verkürzt sich von mehreren Stunden auf wenige Sekunden und schließlich auf wenige Minuten.
  • Produktreinheit: Sie kann 97%–99% erreichen, und die Ausbeute liegt bei 81%–92%.
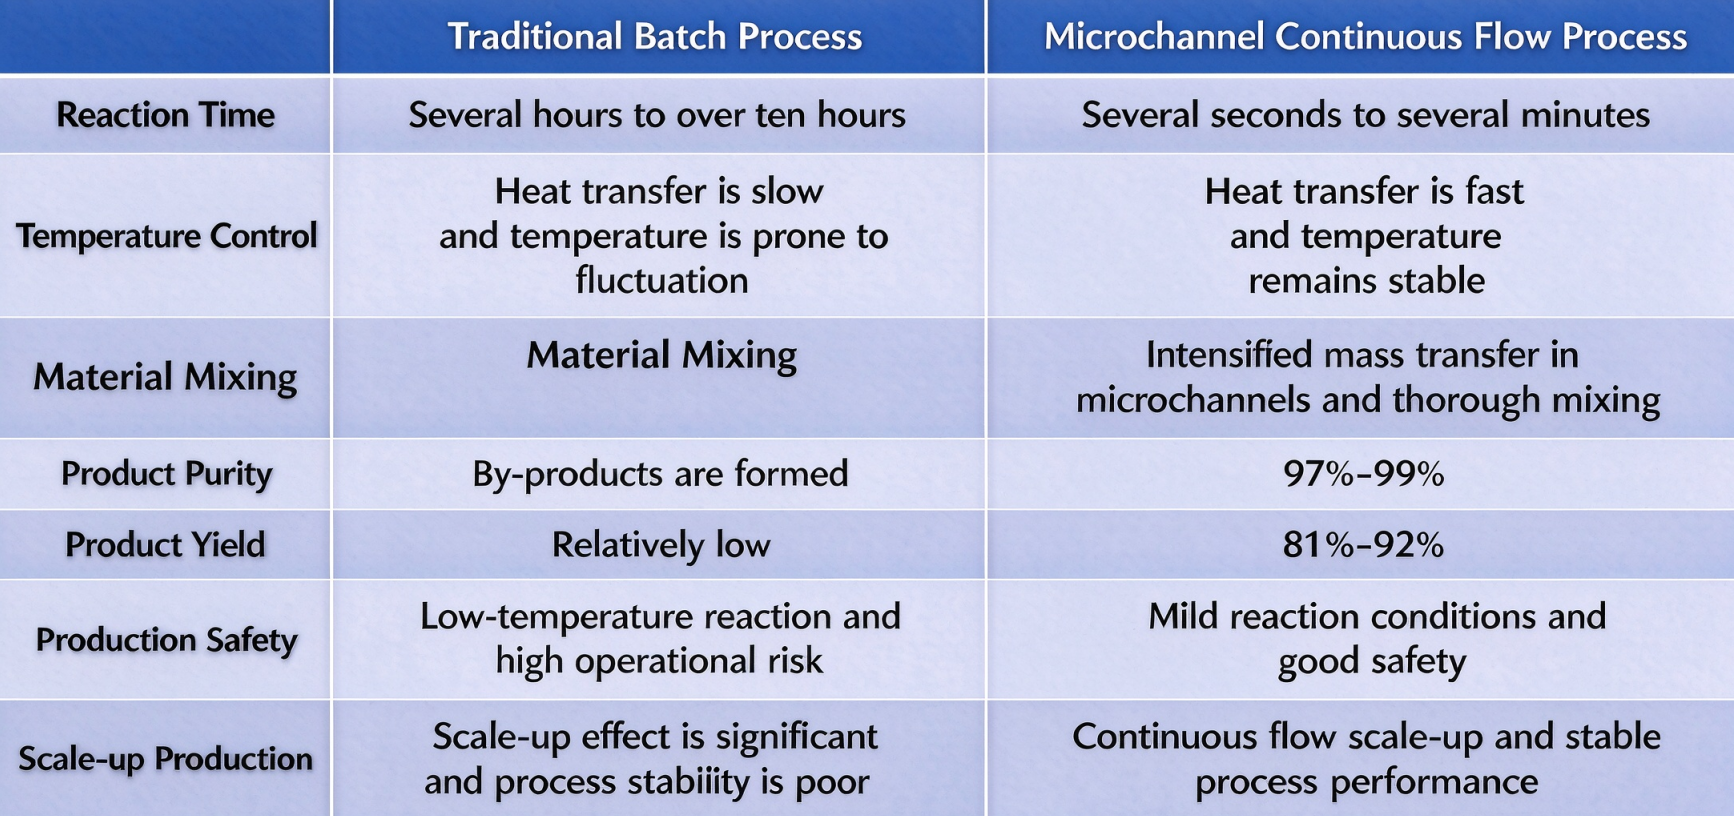
Mikrokanalreaktoren zeichnen sich durch eine hohe Wärme- und Stoffaustauscheffizienz und ein geringes Reaktionsvolumen aus, was dazu beiträgt, eine konstante Reaktionstemperatur aufrechtzuerhalten, das Risiko eines thermischen Durchgehens aus Sicht des Wärmeaustauschmechanismus zu verringern und die Prozesssicherheit zu verbessern.

Darüber hinaus wurde der Mikrokanalreaktionsprozess zur Herstellung des Zwischenprodukts weiter optimiert. Durch die Reihenschaltung von Mikrokanalreaktoren werden die Wärme- und Stoffaustauscheffizienz deutlich verbessert, die Bildung von Nebenprodukten wirksam gehemmt und der Prozess zeichnet sich durch milde Reaktionsbedingungen, einfache Handhabung und bequeme Nachbehandlung aus.

Kontinuierlich betriebene Rohrreaktoren zeigen auch in der Zwischensynthese Anwendungsmöglichkeiten. So wird beispielsweise im patentierten Verfahren von Jiangsu Alpha Pharmaceutical ein solcher Rohrreaktor für die katalytische Hydrierungsreduktion eingesetzt. Die Reaktion dauert bei Raumtemperatur nur 50 Sekunden, die Gesamtausbeute der drei Stufen beträgt 75,9 % und die Reinheit des Zwischenprodukts liegt bei etwa 99,6 %.

Bild

IV. Batch-Reaktor und Mikrokanal-Durchflussverfahren: Vergleich der Prozessunterschiede
Die Untersuchung des kontinuierlichen Durchflussverfahrens für Empagliflozin demonstriert das Potenzial der Mikrokanaltechnologie zur präzisen Steuerung von Reaktionsbedingungen, Mischeffizienz und Reaktionsfortschritt in der pharmazeutischen Synthese. Bei der Arzneimittelsynthese mit mehrstufigen Reaktionen muss die Anwendung kontinuierlicher Durchflussverfahren zudem auf die Eigenschaften jedes einzelnen Reaktionsschritts abgestimmt sein, um die Prozessvernetzung, die Anpassung der Anlagen und die Validierung des kontinuierlichen Betriebs zu gewährleisten.

Die Realisierung der oben genannten Prozessvorteile hängt letztendlich von der technischen Auslegung und der kontinuierlichen Betriebsstabilität des Mikrokanalsystems ab. Bei Prozessen wie der Empagliflozin-Herstellung, die metallorganische Reagenzien bei niedrigen Temperaturen und mehrstufige kontinuierliche Umwandlungen beinhalten, muss die EPC-Lieferung den Fokus auf die Auslegung des Wärmetauschers für die Niedertemperaturabschnitte, die Dosiergenauigkeit mehrerer Zulaufströme und die Anpassung der Verweilzeiten für die Abschreck-/Reduktionsabschnitte legen. Diese Aspekte erfordern eine integrierte Betrachtung in den Phasen der Prozessentwicklung und der Anlagenauswahl.

Shenshi Microflow Source ist spezialisiert auf die Forschung und Entwicklung von mikrochemischen Durchflussverfahren und Anlagentechnik. Das Unternehmen bedient Branchen wie die Pharma- und Feinchemieindustrie und bietet ein vierstufiges, schlüsselfertiges EPC-System (Engineering, Procurement, Construction) für die gesamte Prozessabwicklung. Die Leistungen umfassen die Machbarkeitsanalyse von Durchflussverfahren, die Prozessentwicklung und das Industriedesign, die Anlagenauswahl und -lieferung sowie die Installation vor Ort, die Inbetriebnahme und den industriellen Anlauf. Shenshi Microflow Source bietet integrierte Lösungen für die Entwicklung von Durchflussverfahren und deren industrielle Anwendung.

Die Erforschung der kontinuierlichen Synthese von Empagliflozin revolutioniert die Steuerung von Niedertemperatur- und stark exothermen Schritten: Temperatur, Mischung und Verweilzeit werden direkt durch die Transportcharakteristika der Anlagen bestimmt, und die Prozessstabilität hängt nicht mehr primär von der Betriebserfahrung ab. Mit zunehmender Reife der kontinuierlichen Durchflusstechnologie wird die Industrialisierung anspruchsvoller Syntheseschritte in der Arzneimittelherstellung stärker von der Gestaltung des Transportprozesses und der Validierung des kontinuierlichen Betriebs abhängen. Dadurch lassen sich Effizienz, Sicherheit und eine umweltfreundliche Entwicklung realisieren.

Über Shenshi

Die 2005 gegründete Hangzhou Shenshi Energy Conservation Technology Co., Ltd. (SHENSHI) ist ein Hightech-Unternehmen, das sich auf energieeffiziente Wärmeübertragung und Mikroreaktionstechnologien spezialisiert hat. Als Pionier im Bereich kohlenstoffarmer Wärmewirtschaft entwickelt und fertigt Shenshi Hochleistungswärmetauscher für Branchen wie Energie, Schiffbau und Offshore-Technik sowie Wasserstofferzeugung.